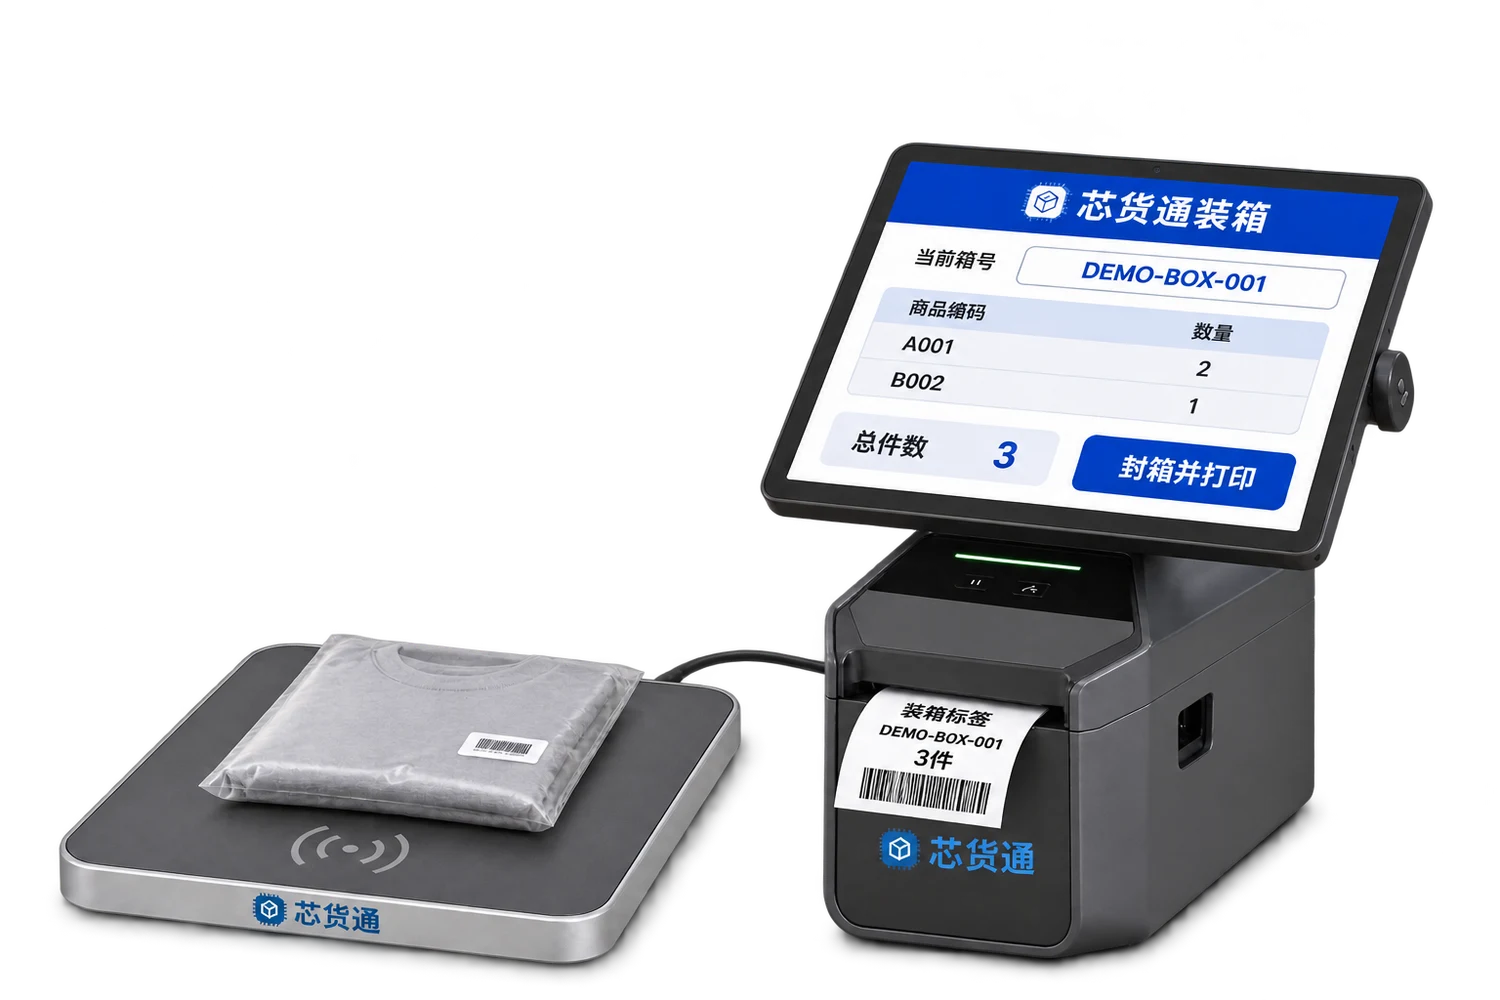
仓位盘点,两种装载方式
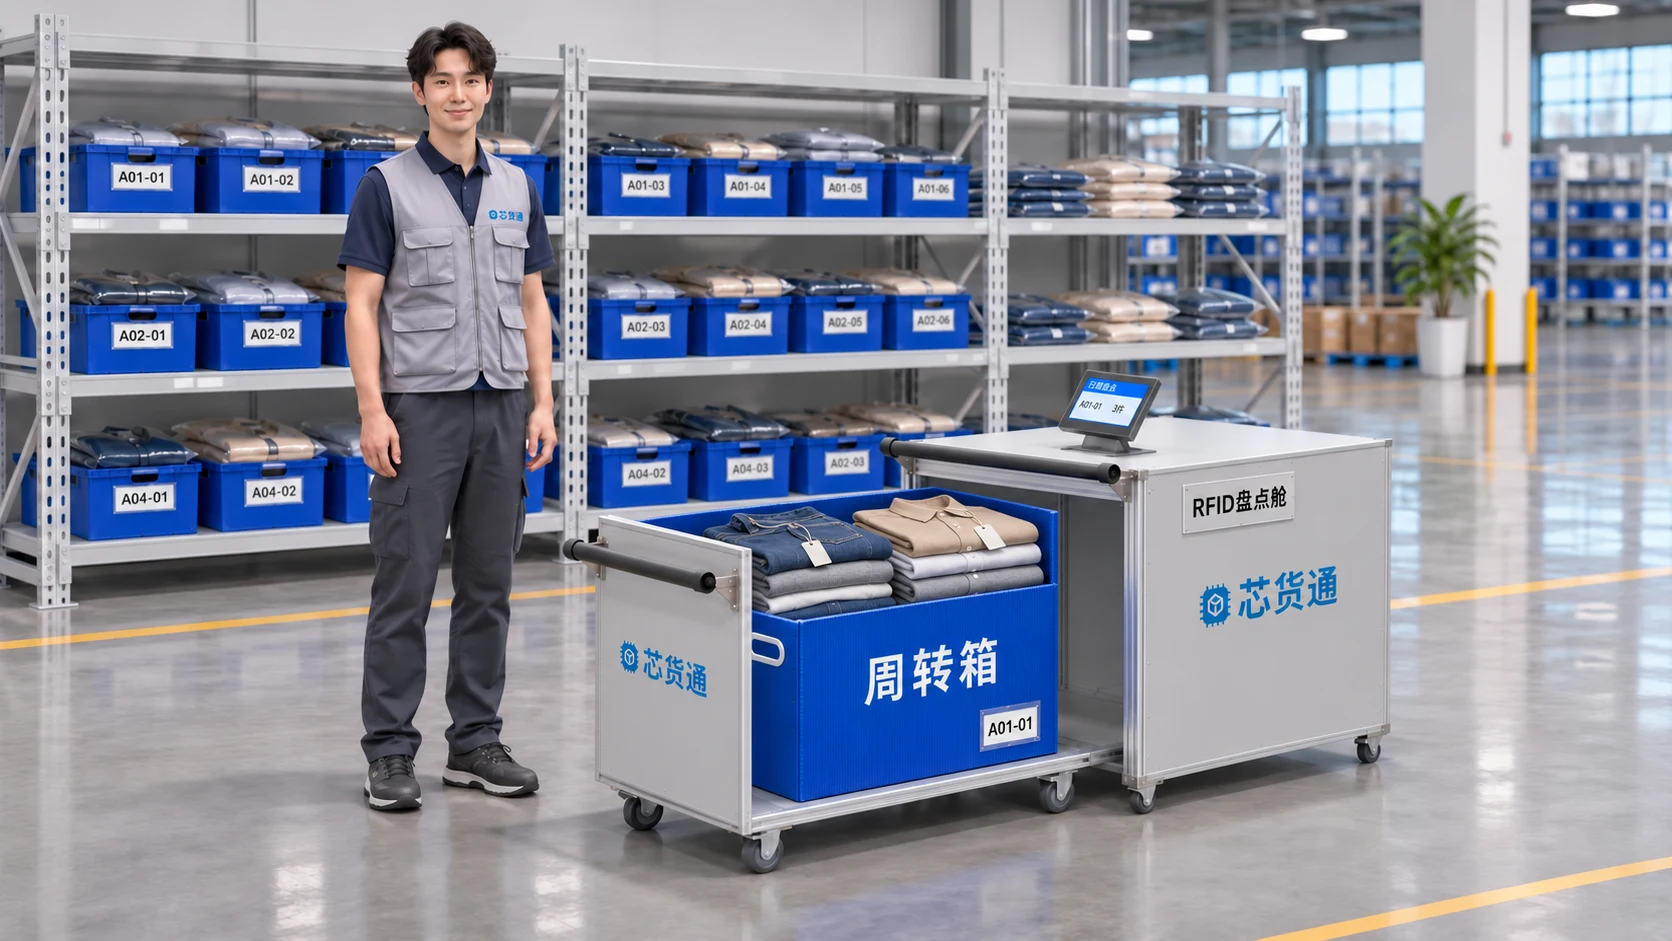
可移动仓位盒直接上车;固定仓位散货先装周转箱,保留仓位标识,盘点复核后归位。
05RFID INVENTORY CHAMBER
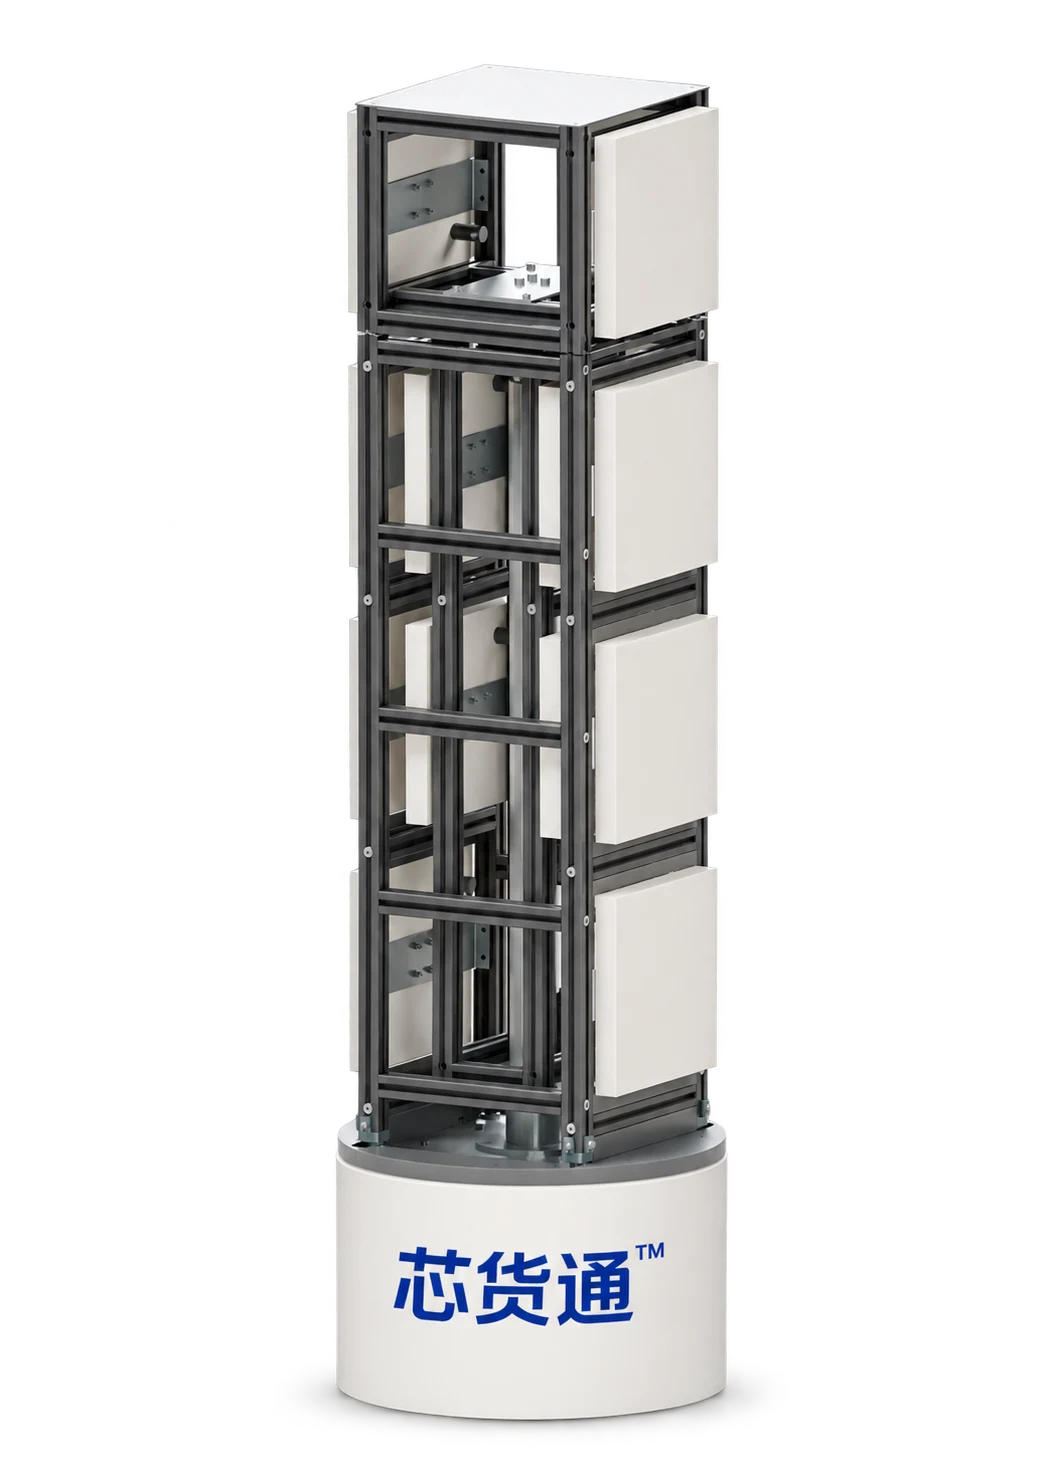
RFID盘点舱
以仓位盘点为主:仓位盒整箱上车,固定仓位散货先转入周转箱,再推入舱内核对;也支持一箱一箱组织收货。
结构与样机验证中按实际配置与验证结果确认交付范围
01DESIGNED FOR THE WORK
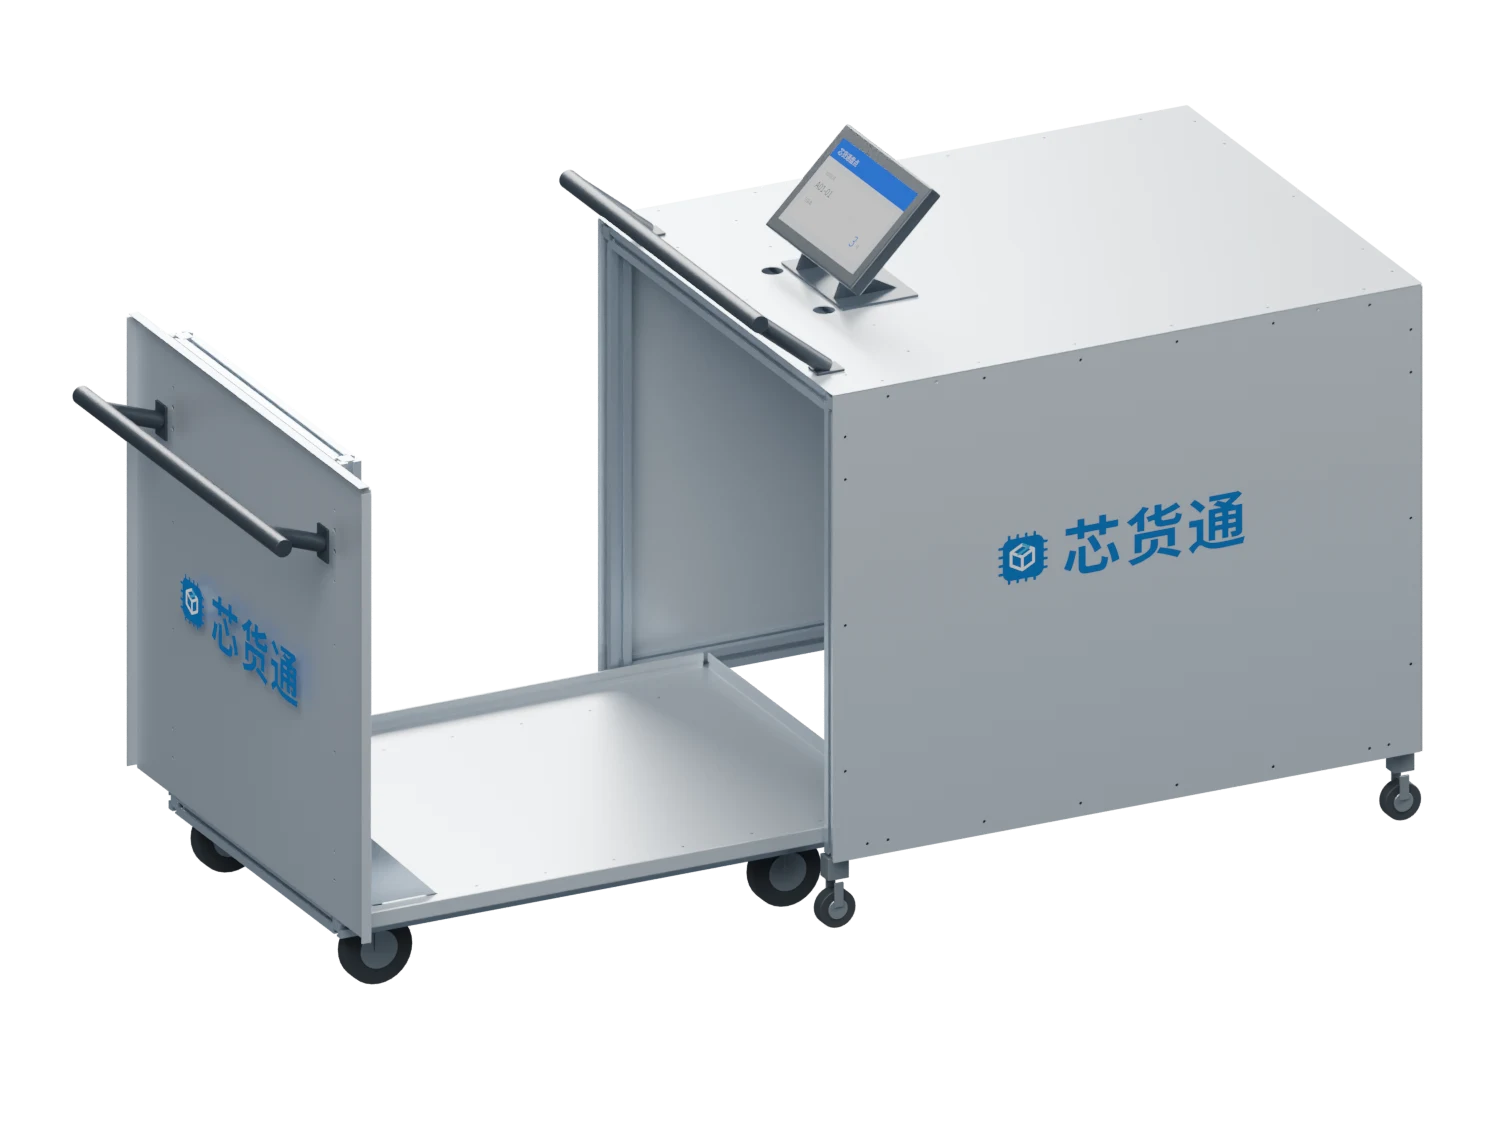
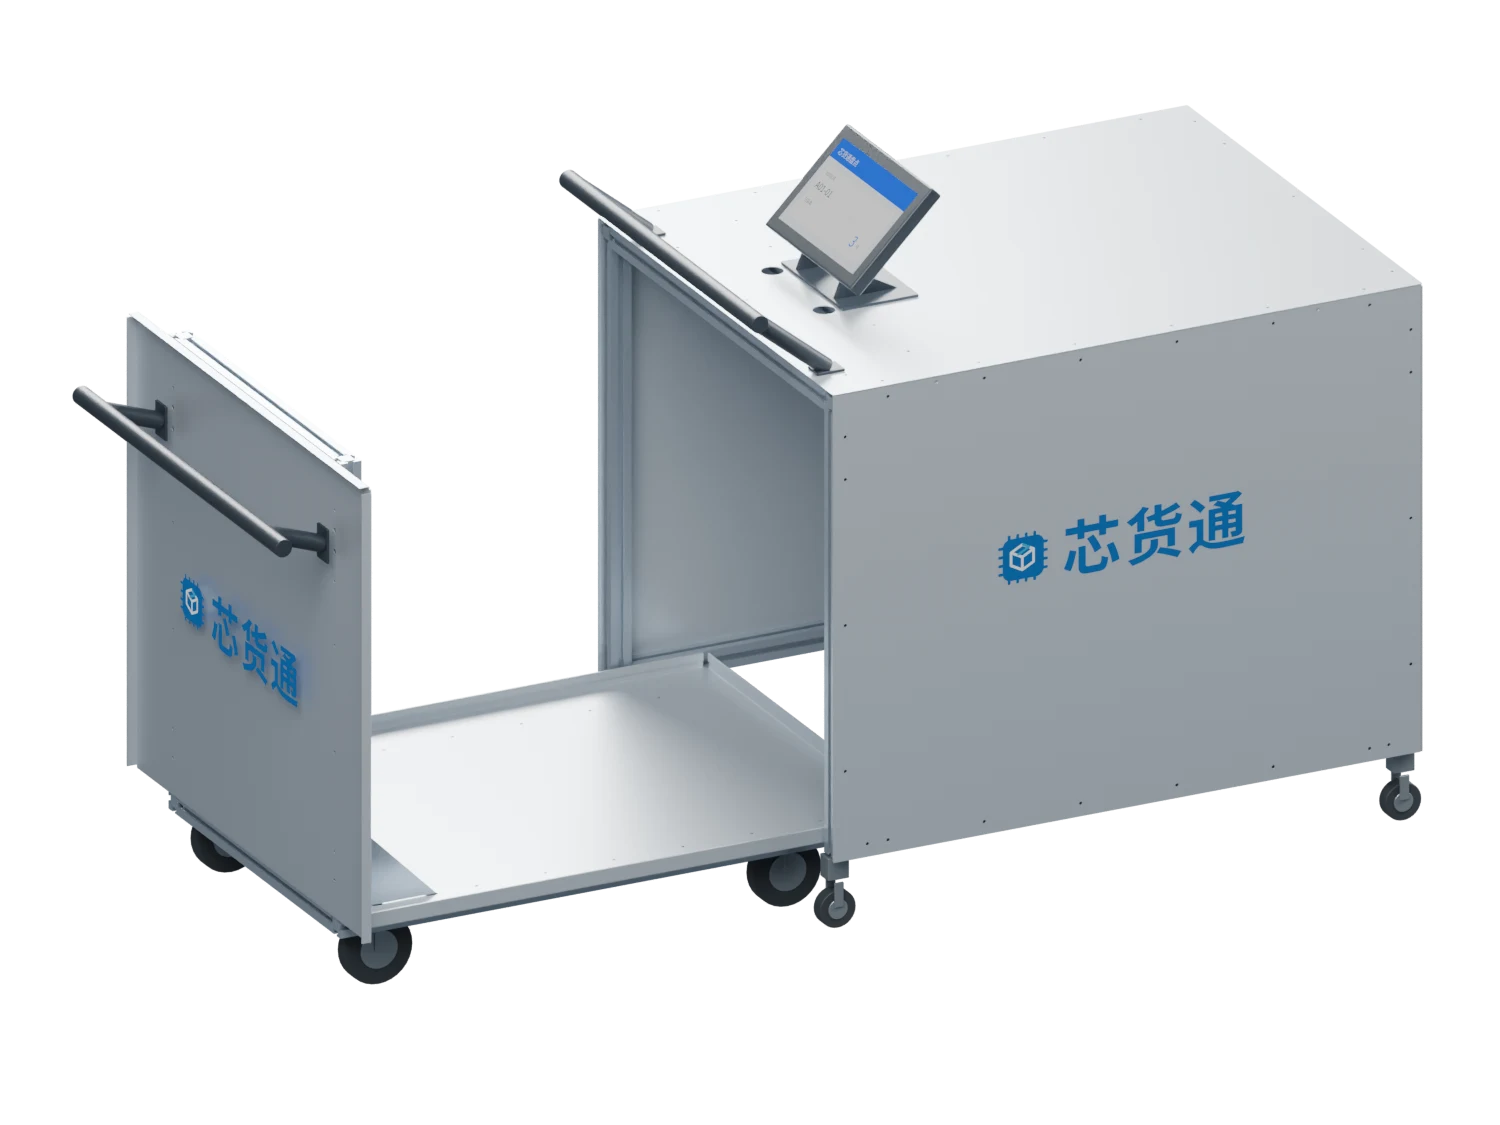
固定部分由顶板、左右侧板和前端板组成;L型推车带着后盖与底托独立进出。推入到位后,两块随车板补齐入口与底面。天线及线缆归属固定舱体,推车负责承载货物。
适用场景货架仓位盘点 / 固定仓位散货盘点 / 逐箱收货
可移动仓位盒直接上车;固定仓位散货先装周转箱,保留仓位标识,盘点复核后归位。
竖向后盖与水平底托随车移动,载货与箱体各有独立轮组。
取得对应收货单或箱单,逐箱读取EPC并核对商品与数量;如有完整EPC箱单,可逐件比对。差异复核后按业务流程确认收货,入库过账按接口与权限另行确认。
共享终端ONE PAD · FOUR STATIONS
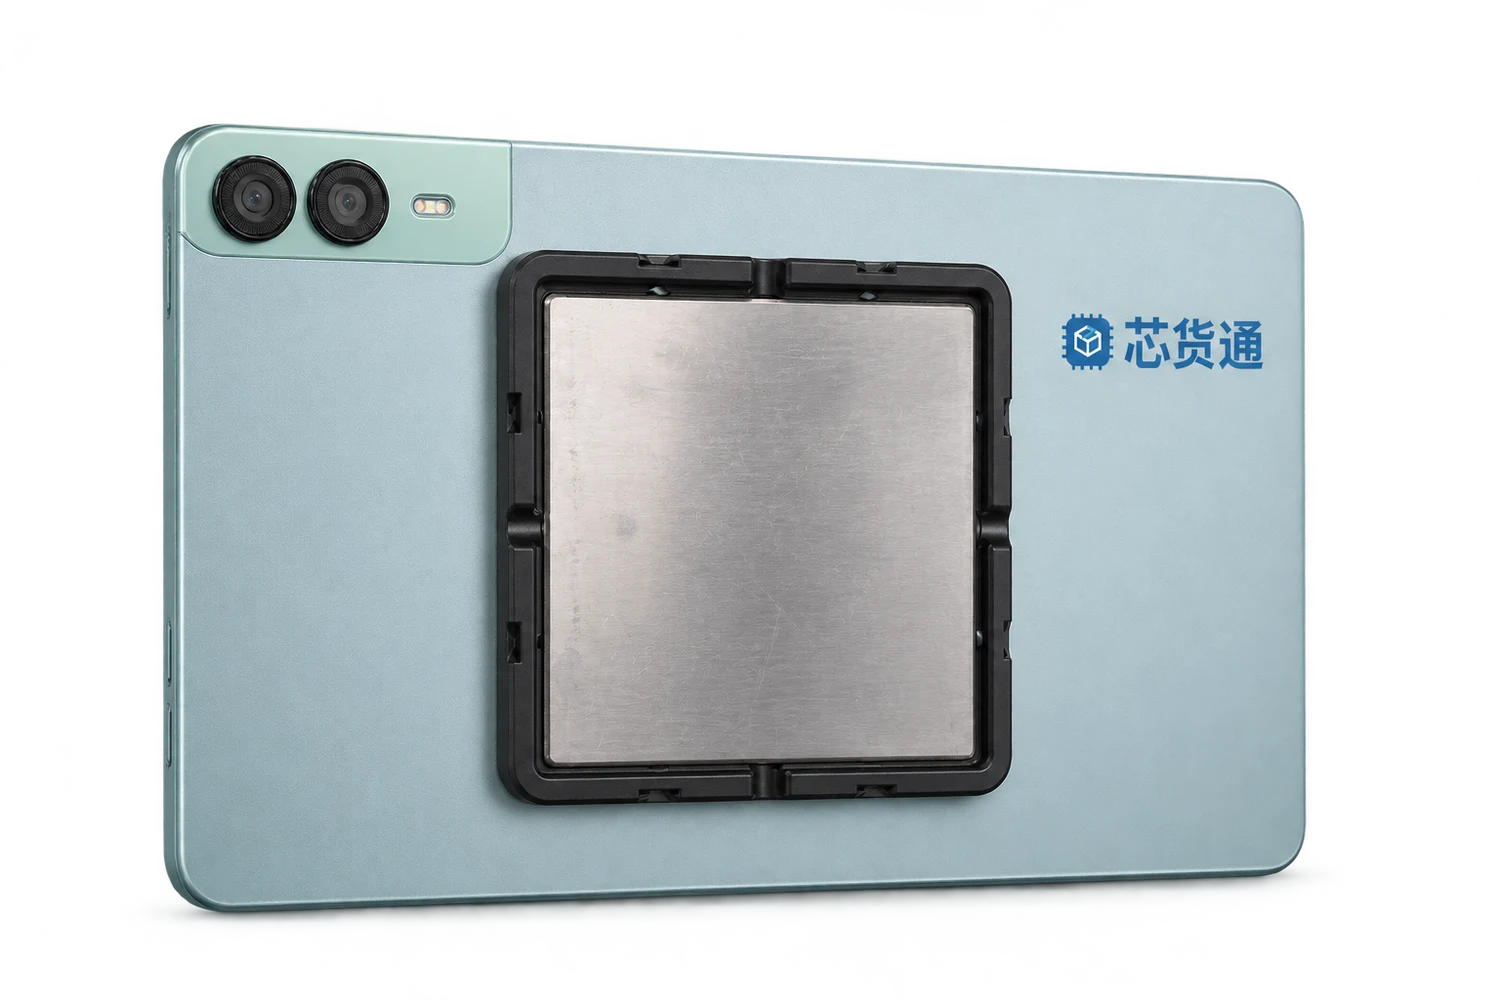
10.1寸磁吸快拆Pad
用法FROM STORAGE BIN TO RFID CHAMBER
把仓位与箱内商品对应好,再进入集中盘点。
舱顶采用快装磁吸底座,安装10.1寸可拆卸Pad,支持旋转和前后调角。Pad背面约110×110mm磁吸结构,可与装箱台、盘点车、售后台共用;Type-C接设备专用接口,操控RFID读写、打印及其他功能,减少采购与应用维护成本。
货架上的仓位盒由周转箱改制、可以整箱移动时,不必先把商品倒出来。连同仓位标识一起取下,放到L型车上,推进盘点舱核验。
商品散放在不能移动的固定仓位时,先装入周转箱,并保留原仓位标识。将周转箱放上L型车,推进盘点舱;核对后按原仓位放回商品。
一次作业保持仓位与箱内商品对应,转箱前后避免混仓位。周转箱尺寸、装载高度与重量、标签和包装材质须先验证;应有未读或舱外多读都进入复核。
02HOW IT WORKS
可移动仓位盒直接取下;固定仓位散货先装入周转箱,保留原仓位标识,避免混装。
将箱子放在L型车底托上,从入口推进舱体,核对载荷、导向与净空。
后盖补齐入口、底托补齐底面,按已验证流程读取完整EPC,关联当前仓位与批次。
退出核对逐件明细与差异;可移动盒整箱归位,固定仓位商品按原标识放回,避免串位。
03EXPLORE THE WORKFLOW
以下仅演示完整EPC去重与数量汇总逻辑,不代表舱体实测性能。
固定舱体
顶 / 左 / 右 / 前端L型推车
后盖 / 水平底托到位后闭合
结构闭合,读取表现需验证重复读取同一标签,不应增加实物件数。
04CONFIGURATION & DELIVERY
从真实货物、标签与作业环境出发,
共同确定设备、软件与服务范围。
闭合结构不等于已达到射频隔离指标。舱内漏读、舱外串读、接缝、轮组和满载操作均需实测,当前不公布未经验证的读速与准确率。
05DOCUMENTATION & CONTACT
产品方案 · 简体中文 · V1.0 · 2026.11.13
它由独立L型推车和四面舱体配合工作。推车抽出后,固定舱体的入口和底面保持开放。
无需为上车而先倒出商品。由周转箱改制且可移动的仓位盒,可整箱放到L型车上推进盘点舱,复核后整箱放回原货架仓位。
先装入周转箱并标识原仓位,再把箱子放到L型车上推进舱内盘点。退出复核后,商品按原仓位标识放回,避免混装和串位。
CONTINUE EXPLORINGRELATED PRODUCTS
LET’S BUILD YOUR WORKFLOW从一个工位,或一个仓库开始