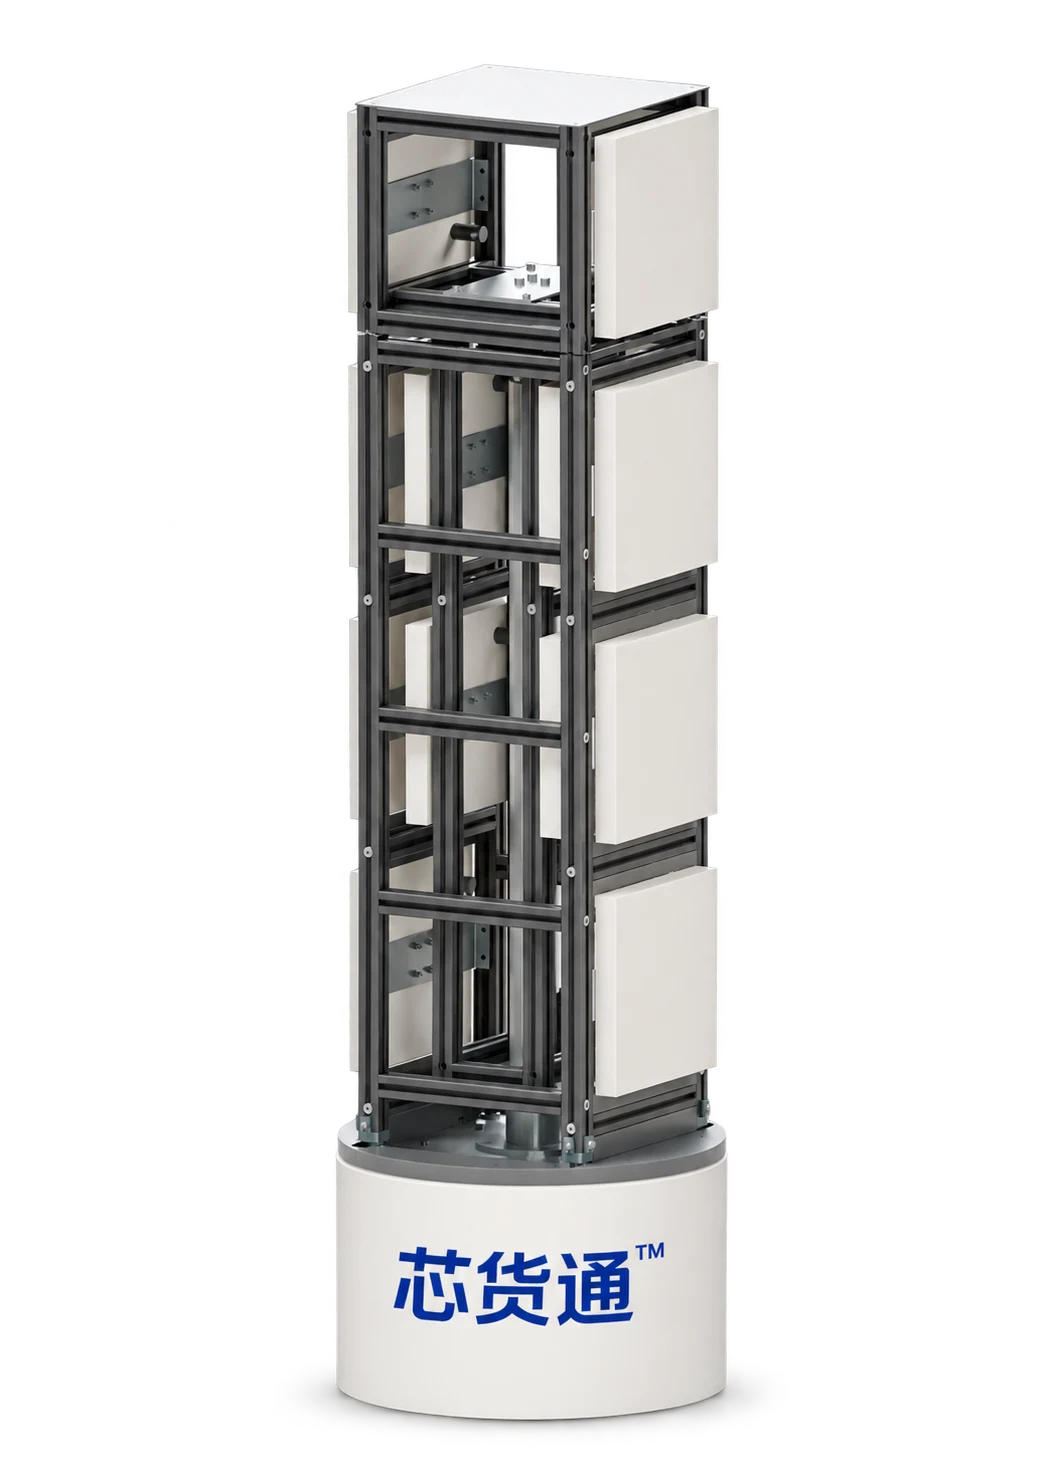
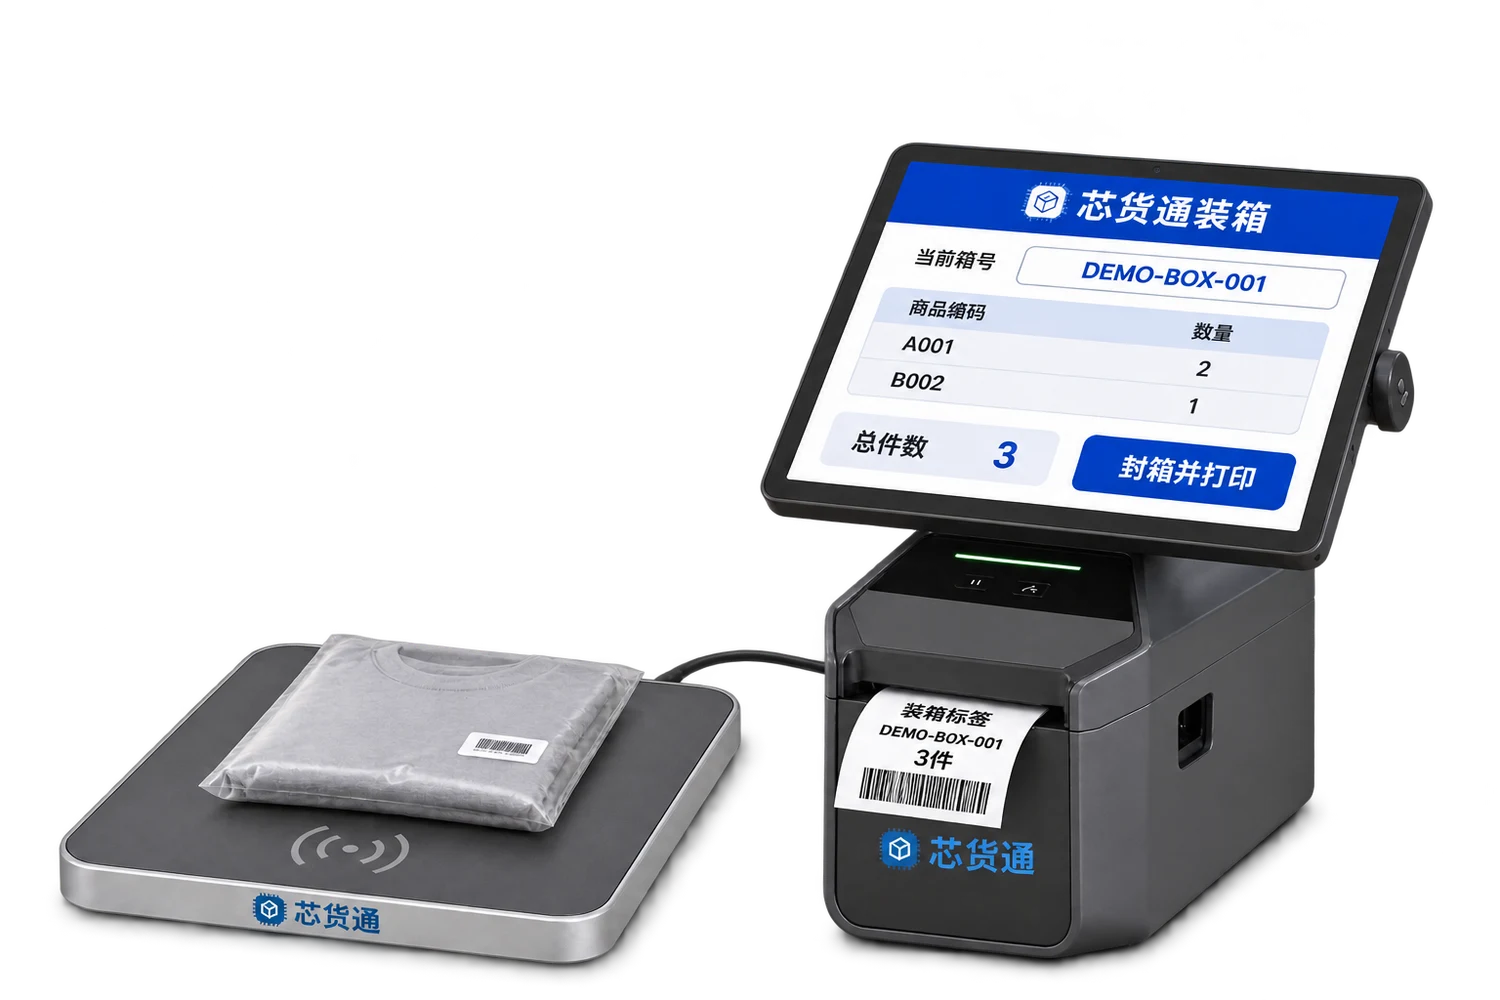
倉位盤點,兩種裝載方式
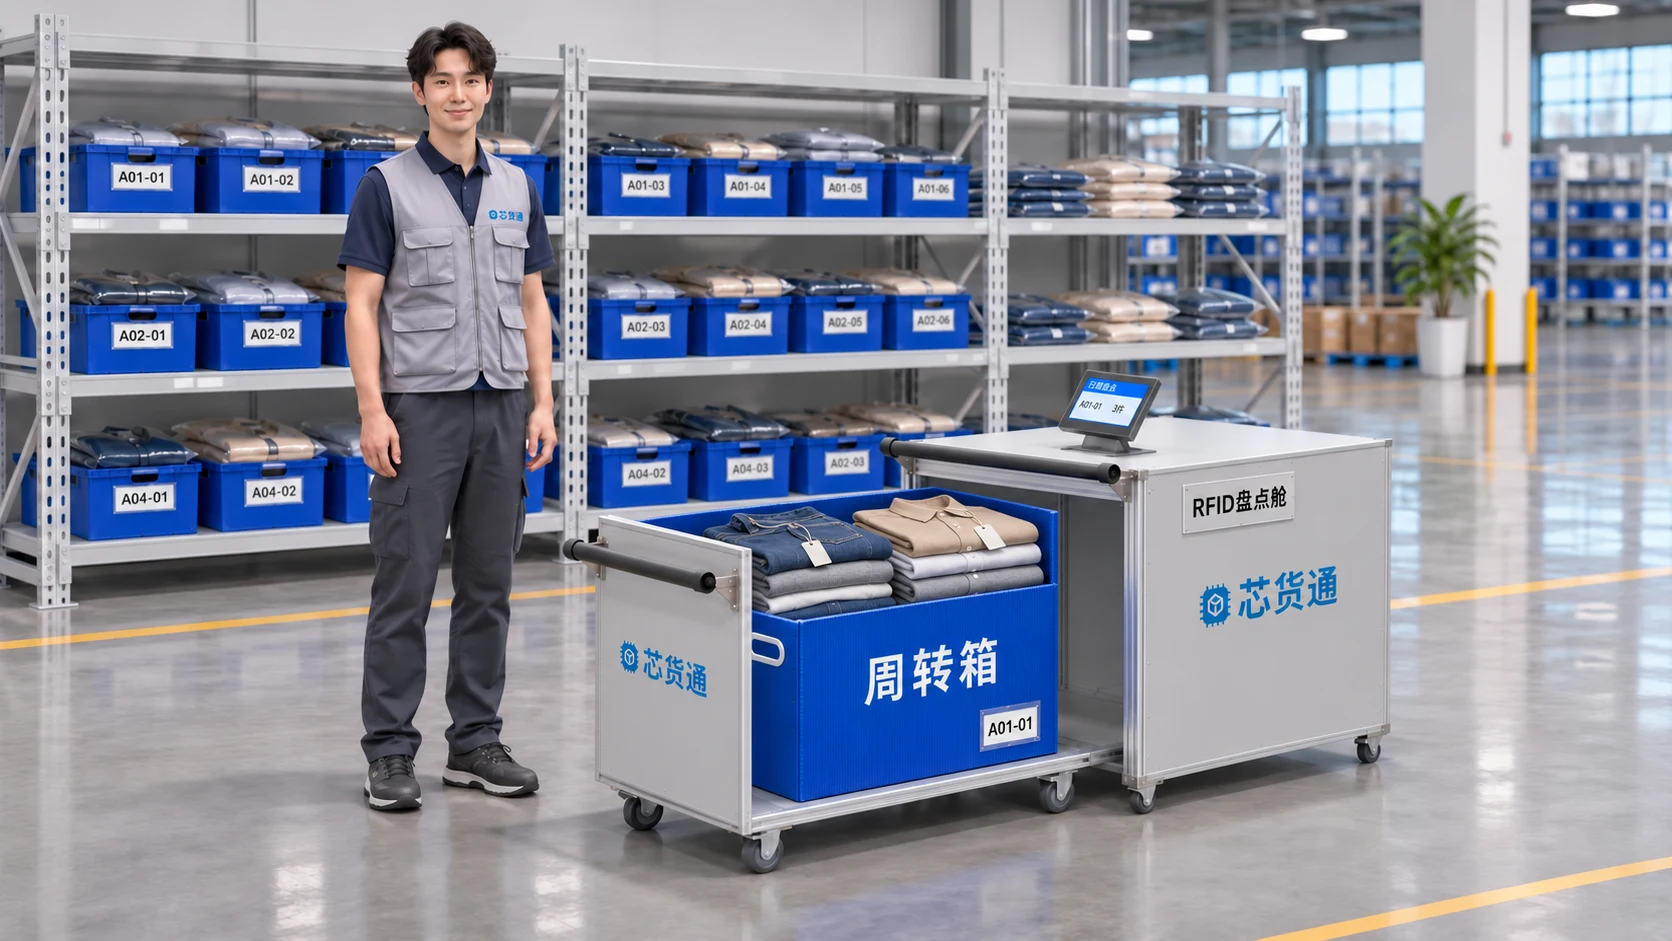
可移動倉位盒直接上車;固定倉位散貨先裝周轉箱,保留倉位標識,盤點複核後歸位。
05RFID INVENTORY CHAMBER
RFID盤點艙
以倉位盤點為主:倉位盒整箱上車,固定倉位散貨先轉入周轉箱,再推入艙內核對;也支持一箱一箱組織收貨。
結構與樣機驗證中按實際配置與驗證結果確認交付範圍
01DESIGNED FOR THE WORK
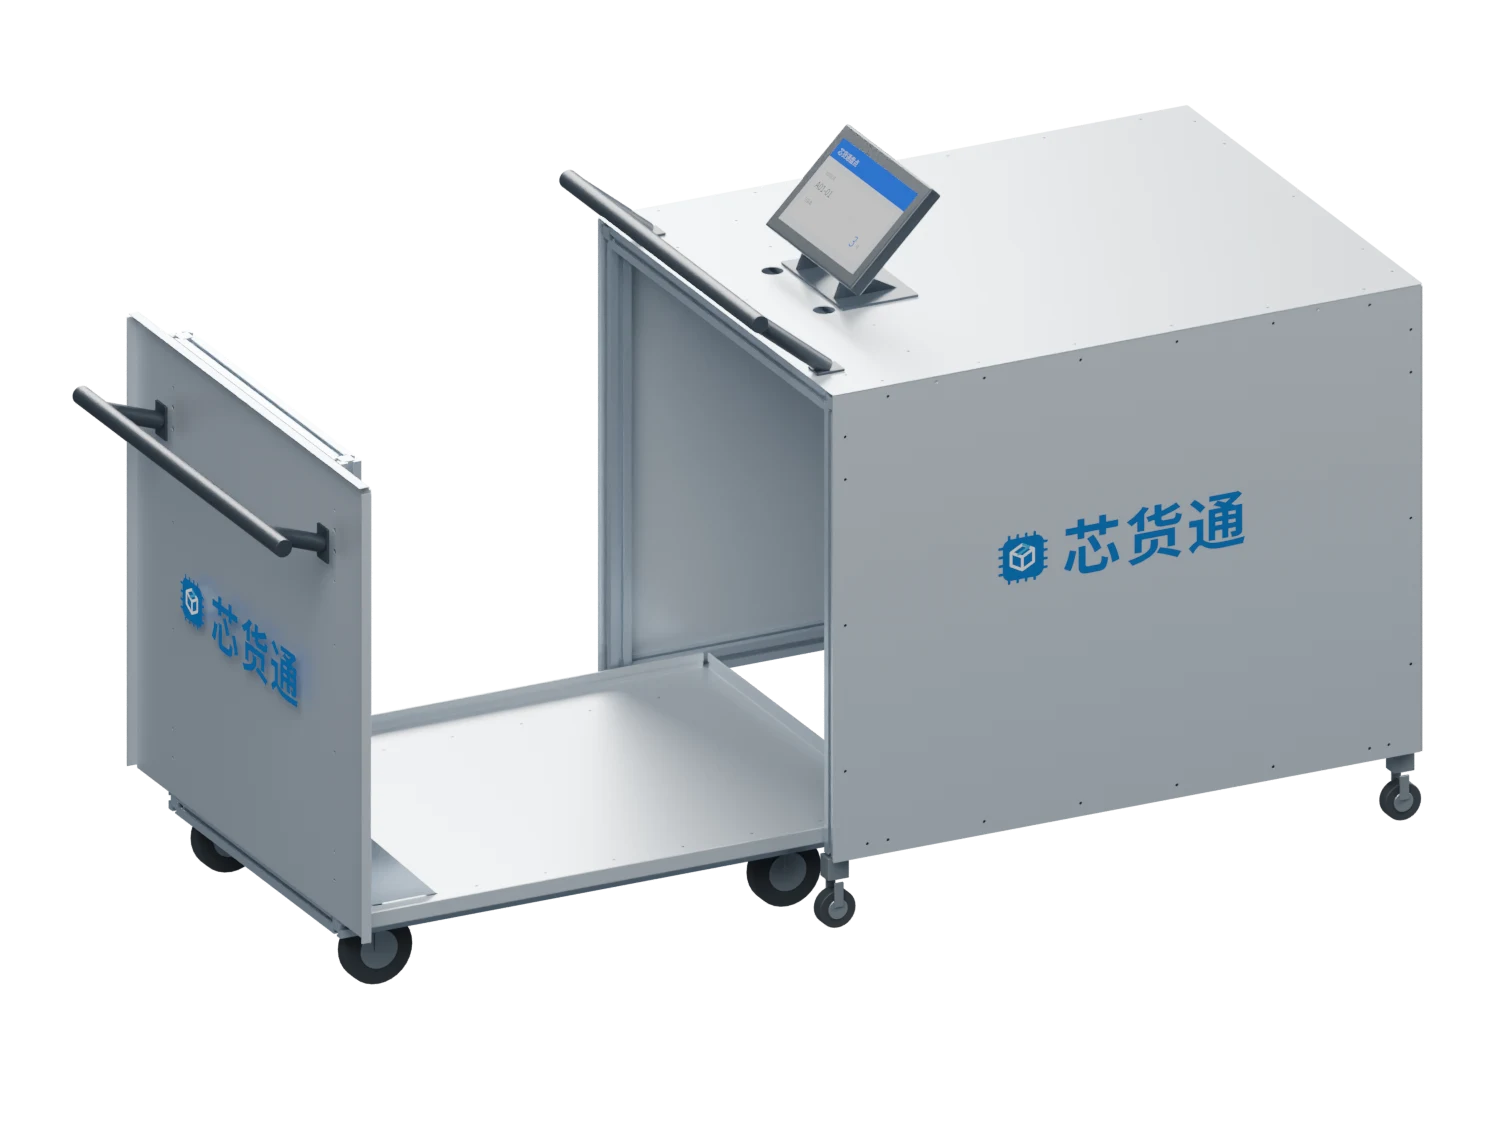
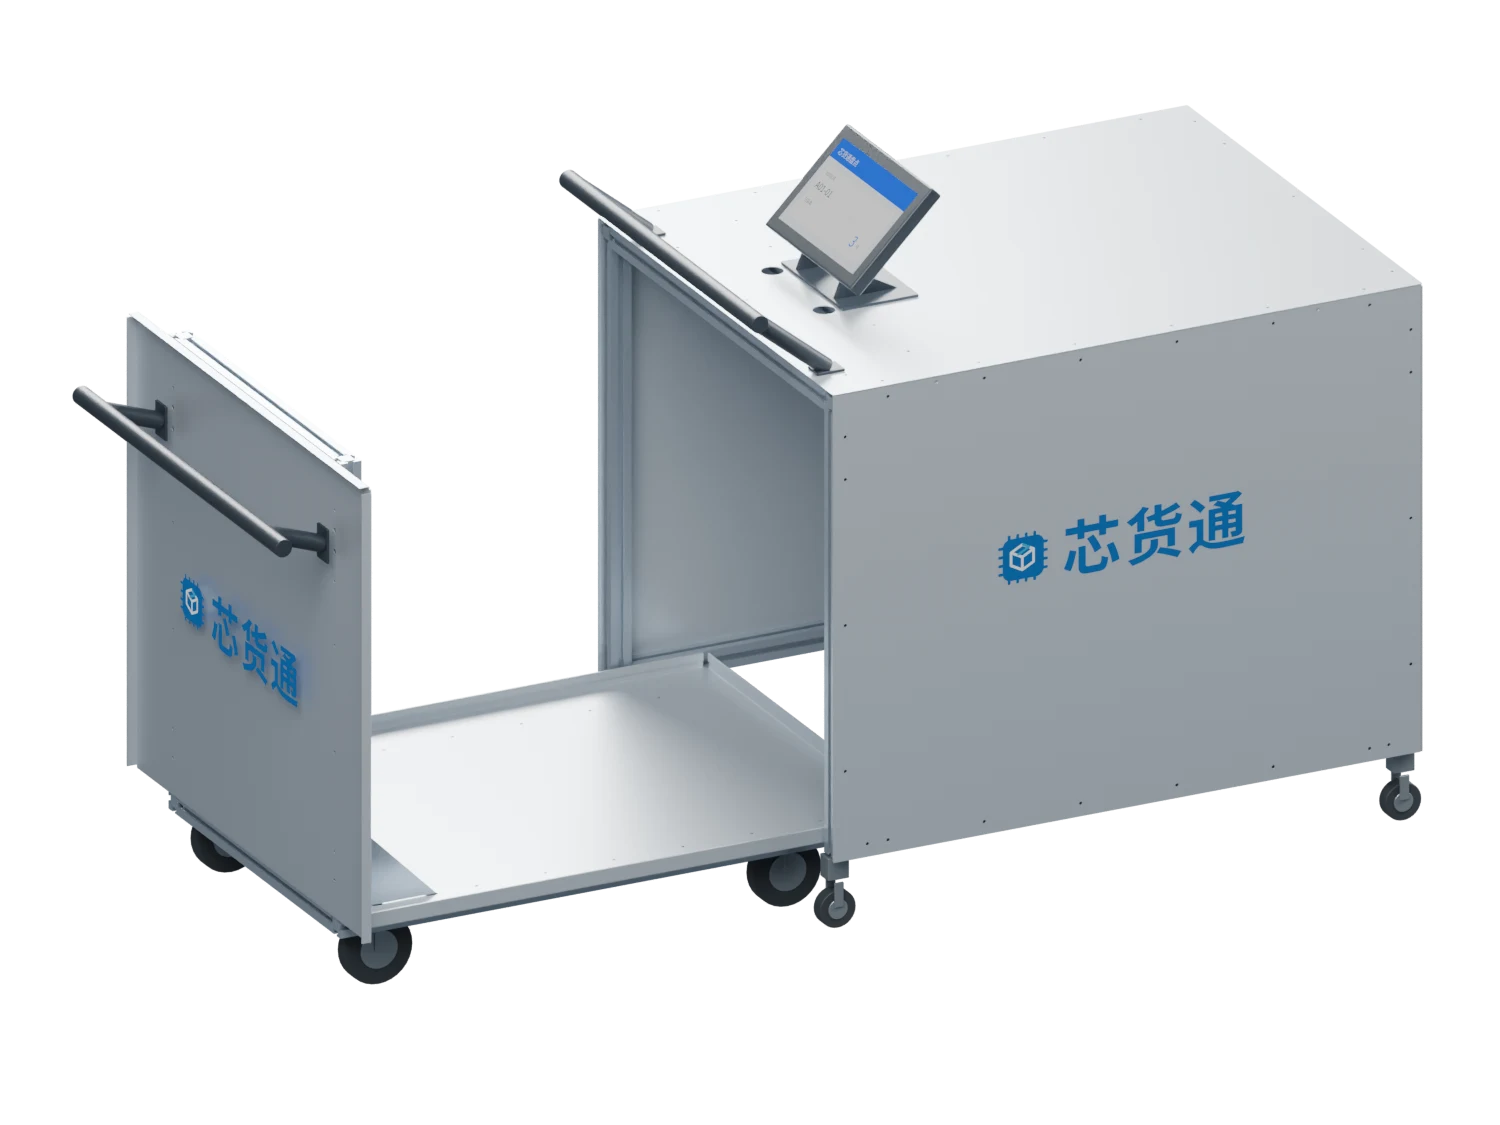
固定部分由頂板、左右側板和前端板組成;L型推車帶着後蓋與底托獨立進出。推入到位後,兩塊隨車板補齊入口與底面。天線及線纜歸屬固定艙體,推車負責承載貨物。
適用場景貨架倉位盤點 / 固定倉位散貨盤點 / 逐箱收貨
可移動倉位盒直接上車;固定倉位散貨先裝周轉箱,保留倉位標識,盤點複核後歸位。
豎向後蓋與水平底托隨車移動,載貨與箱體各有獨立輪組。
取得對應收貨單或箱單,逐箱讀取EPC並核對商品與數量;如有完整EPC箱單,可逐件比對。差異複核後按業務流程確認收貨,入庫過賬按接口與權限另行確認。
共享終端ONE PAD · FOUR STATIONS
10.1寸磁吸快拆Pad
用法FROM STORAGE BIN TO RFID CHAMBER
把倉位與箱內商品對應好,再進入集中盤點。
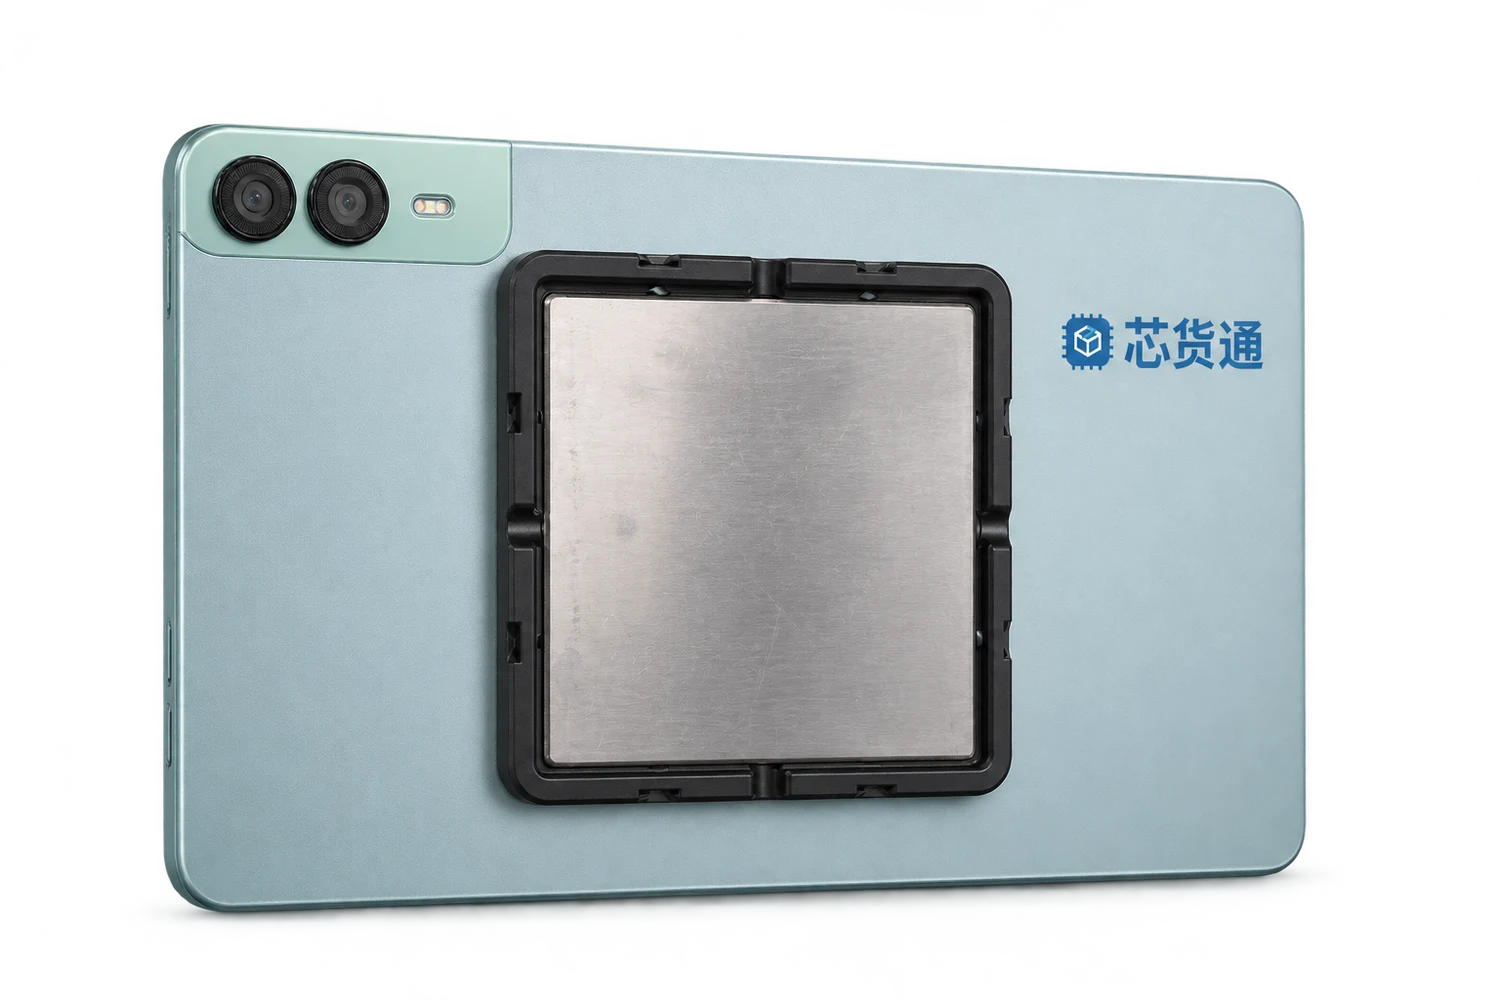
艙頂採用快裝磁吸底座,安裝10.1寸可拆卸Pad,支持旋轉和前後調角。Pad背面約110×110mm磁吸結構,可與裝箱臺、盤點車、售後臺共用;Type-C接設備專用接口,操控RFID讀寫、打印及其他功能,減少採購與應用維護成本。
貨架上的倉位盒由周轉箱改制、可以整箱移動時,不必先把商品倒出來。連同倉位標識一起取下,放到L型車上,推進盤點艙核驗。
商品散放在不能移動的固定倉位時,先裝入周轉箱,並保留原倉位標識。將周轉箱放上L型車,推進盤點艙;核對後按原倉位放回商品。
一次作業保持倉位與箱內商品對應,轉箱前後避免混倉位。周轉箱尺寸、裝載高度與重量、標籤和包裝材質須先驗證;應有未讀或艙外多讀都進入複核。
02HOW IT WORKS
可移動倉位盒直接取下;固定倉位散貨先裝入周轉箱,保留原倉位標識,避免混裝。
將箱子放在L型車底托上,從入口推進艙體,核對載荷、導向與淨空。
後蓋補齊入口、底托補齊底面,按已驗證流程讀取完整EPC,關聯當前倉位與批次。
退出核對逐件明細與差異;可移動盒整箱歸位,固定倉位商品按原標識放回,避免串位。
03EXPLORE THE WORKFLOW
以下僅演示完整EPC去重與數量彙總邏輯,不代表艙體實測性能。
固定艙體
頂 / 左 / 右 / 前端L型推車
後蓋 / 水平底托到位後閉合
結構閉合,讀取表現需驗證重複讀取同一標籤,不應增加實物件數。
04CONFIGURATION & DELIVERY
從真實貨物、標籤與作業環境出發,
共同確定設備、軟件與服務範圍。
閉合結構不等於已達到射頻隔離指標。艙內漏讀、艙外串讀、接縫、輪組和滿載操作均需實測,當前不公佈未經驗證的讀速與準確率。
05DOCUMENTATION & CONTACT
PDF · 繁體中文 · V1.0 · 2026.11.13
它由獨立L型推車和四面艙體配合工作。推車抽出後,固定艙體的入口和底面保持開放。
無需為上車而先倒出商品。由周轉箱改制且可移動的倉位盒,可整箱放到L型車上推進盤點艙,複核後整箱放回原貨架倉位。
先裝入周轉箱並標識原倉位,再把箱子放到L型車上推進艙內盤點。退出複核後,商品按原倉位標識放回,避免混裝和串位。
CONTINUE EXPLORINGRELATED PRODUCTS
LET’S BUILD YOUR WORKFLOW從一個工位,或一個倉庫開始